


Почему контейнер перестал холодить?
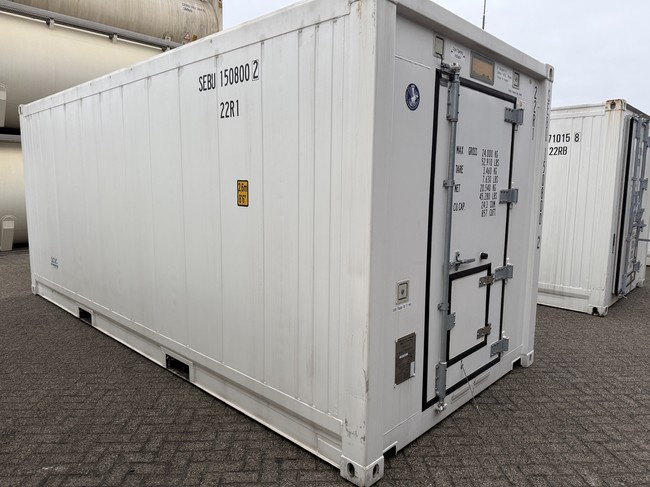
Июнь 2026 года. В нашу диспетчерскую поступил тревожный звонок от логистической компании, которая занимается доставкой замороженных морепродуктов. Их рефконтейнер Daikin LXE 10E на платформе 40 футов внезапно перестал выводить температуру ниже +8 °C, хотя установка была на -18 °C. Груз уже загружен, судно ждёт отправки — счёт шёл на часы.
Выехав на объект, бригада нашей сервисной службы сразу приступила к углублённой диагностике. Первое, что бросилось в глаза: всасывающий трубопровод на входе в компрессор был покрыт плотным слоем инея, при этом испаритель оставался практически тёплым. Температура нагнетания компрессора превышала 85 °C, а перегрев на всасывании достигал аномальных 25–30 K (при норме 5–8 K). Манометрический коллектор показывал пониженное давление кипения — 0,5 бар против расчётных 1,2 бар.
Что показала проверка
Мы провели комплексное тестирование с использованием тепловизора и электронного манометрического коллектора Testo. Картина была следующей:
-
Фильтр-осушитель имел незначительный перепад температур (в пределах нормы).
-
Смотровое стекло показало отсутствие пузырьков, что указывало на нормальную заправку хладагентом (R404A).
-
Терморегулирующий вентиль (модель Danfoss TDE 2, механический с внешним уравниванием) был покрыт инеем по всей поверхности, включая выходной патрубок.
Это классический симптом «зависания» иглы ТРВ в открытом положении — хладагент проходит через вентиль без должного дросселирования, не успевает кипеть в испарителе и частично уходит в парожидкостной фазе на всасывание. В результате компрессор работал с перегревом и повышенным током, а холодопроизводительность упала почти на 60 %.
Причиной выхода из строя послужило загрязнение внутренней полости вентиля продуктами износа компрессора и микрочастицами меди, которые попали в систему после предыдущего ремонта, выполненного сторонней организацией. Заметим: ТРВ отработал всего 3 года, тогда как средний ресурс — 5–7 лет.
Принимаем решение о замене
Согласовав с заказчиком стоимость и сроки, мы приступили к операции по замене ТРВ. Решили установить более современную модель — Danfoss TDE 2 с номинальной производительностью 2,5 тонн холода, полностью идентичную по присоединительным размерам и настройкам.
Технология работ — поэтапно
Этап 1. Извлечение хладагента
Мы подключили рекуперационную установку и перекачали весь R404A во внешний баллон, предварительно осушив его. Это исключило выброс фреона в атмосферу и позволило сохранить дорогостоящий хладагент для повторной заправки.
Этап 2. Демонтаж неисправного узла
Старый вентиль был отпаян от медных трубопроводов с использованием азотного продува, чтобы не допустить образования окалины внутри системы. Мы строго контролировали температуру пайки, не допуская перегрева соседних элементов (в частности, распределителя и капиллярных трубок).
Этап 3. Установка нового ТРВ
Монтаж выполнен с точным соблюдением ориентировки — стрелка на корпусе вентиля направлена в сторону испарителя. Корпус нового вентиля перед пайкой был обёрнут термостойкой пастой и мокрым асбестовым шнуром, чтобы максимально снизить тепловое воздействие. Температура пайки не превышала 600 °C в зоне соединения.
Этап 4. Сборка и герметизация
Мы установили новый фильтр-осушитель (сменный картридж) и выполнили опрессовку азотом под давлением 25 бар. Все сварные швы и резьбовые соединения проверили электронным течеискателем — утечек не обнаружено.
Этап 5. Глубокое вакуумирование
Двухступенчатый вакуумный насос откачивал систему в течение 6 часов до остаточного давления 50 микрон, чтобы удалить даже следы влаги, которая могла бы вызвать кислотную коррозию.
Этап 6. Заправка и пробный пуск
Мы вернули ранее откачанный R404A, добавив недостающие 200 граммов до номинальной зарядки. После включения агрегата мы дали ему стабилизироваться в течение часа, а затем с помощью программного обеспечения Daikin Service Tool отрегулировали перегрев до целевых 6 К путём вращения регулировочного винта ТРВ (по ¼ оборота с выдержкой 10 минут между изменениями).
Итог: контейнер вышел в рейс вовремя
Уже через 4 часа после начала работ температура в грузовом отсеке достигла заданных -18 °C. Компрессор перестал перегреваться, ток потребления снизился на 15 %, а давление всасывания стабилизировалось на уровне 1,1 бар. Клиент отметил, что контейнер стал работать даже тише, чем до поломки.
Груз был отправлен без задержки, а заказчик получил полный отчёт о проведённых работах с фотографиями каждого этапа.
Что мы вынесли из этого случая
Чтобы подобные аварийные ситуации не повторялись, мы настоятельно рекомендуем нашим клиентам:
-
Проводить ежегодное техническое обслуживание с заменой фильтра-осушителя и анализом масла компрессора — это предотвращает накопление загрязнений, убивающих ТРВ.
-
Использовать только оригинальные запчасти, рекомендованные заводом-изготовителем. В данном случае мы настояли на Danfoss, хотя клиент предлагал более дешёвый аналог китайского производства — мы доказали, что экономия 20 % на запчасти обернётся 80 % риска повторной поломки через полгода.
-
Следить за показаниями контроллера — резкое изменение перегрева или температуры нагнетания должно стать сигналом для срочной диагностики.
-
Доверять ремонт только аттестованным сервисным центрам, имеющим доступ к фирменному ПО для точной настройки электронных компонентов (в случае с электронными ТРВ это особенно критично).